客製 Tray 盤開發流程:從圖面、打樣到量產的確認節點
只有實體樣品也能開始客製 Tray,但在畫圖或開模前,要先確認樣品是否代表量產版本,並說清楚放置方向、不可接觸位置、取放與堆疊方式。客製流程的重點,是透過每一輪打樣收斂格位、模具與成型條件。馬拉松企業位於桃園龜山,可依 2D 構想或實體樣品討論,製程涵蓋板片、分條裁切、模具設計、真空成型、包裝與出貨。
-
沒有完整圖面也能先討論,但要先固定樣品版本、使用方向與不可接觸區域。
-
每輪打樣都要用實際取放與堆疊方式測試,不能只看零件是否放得進去。
-
零件公差、材料成型變化與格位尺寸會一起作用,樣品能用不代表量產規格底定。
-
圖面版號、樣品編號與修訂內容要同步,否則修改容易停在其中一個製程。
-
先判斷異常來自結構或製程,再決定改模具或調整成型條件。
只有實體樣品、沒有圖面時,客製 Tray 開發可以從哪些條件開始?
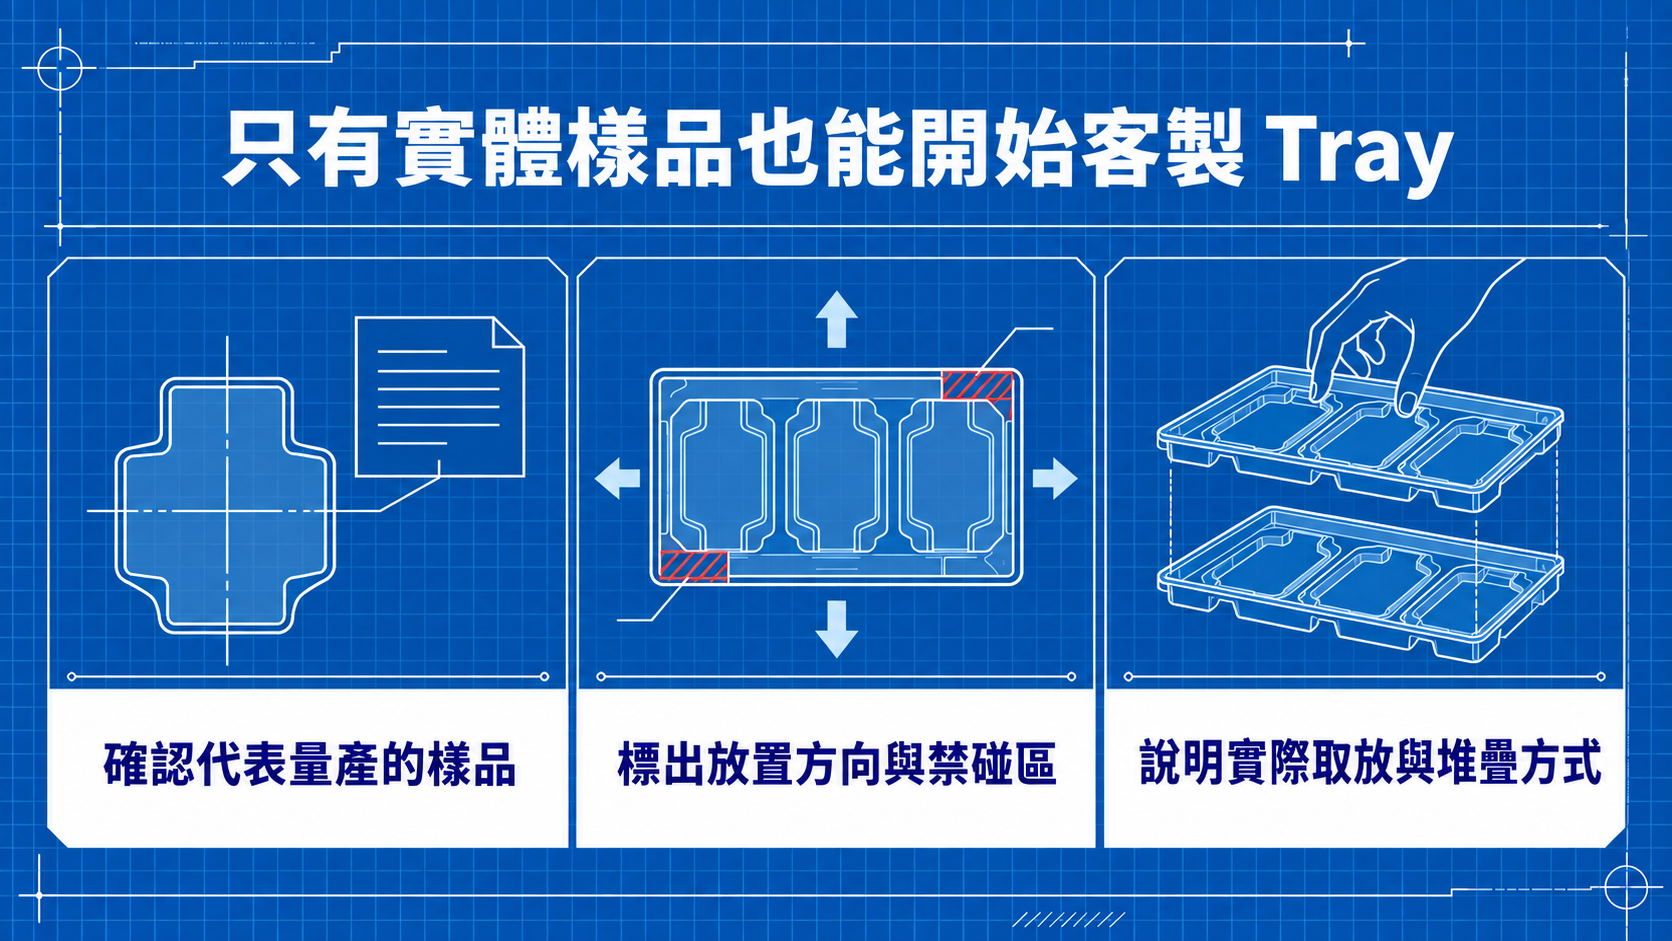
可以從實體樣品開始。最先要固定的不是材料名稱,而是哪一件樣品代表量產版本,以及哪些位置可以支撐、哪些位置不能碰。準備資料時先抓三件事:
- 確認代表量產的樣品,並標出可能改版的尺寸。
- 標出放置方向、可支撐位置與不可接觸區域。
- 說明實際取放與堆疊方式,以及目前發生的異常。
手邊若只有樣品,可一併提供現行包裝或異常照片。馬拉松企業可依 2D 構想進行 3D 製圖討論;圖面完成後仍要核對版本與關鍵尺寸,不能把單次量測直接當成量產規格。
產品仍在改版時,每次送樣都要標明版本,否則新舊樣品混用,原本的支撐點與取放空間就可能失去依據。公差尚未確定時,可先做初步配置,但不要把格位尺寸定死;等最新版樣品與公差到齊後再收斂。每盤數量若還沒確定,也不要先把格位排列做滿,因為數量改變會連帶影響外框、取件位置與堆疊配置。
為什麼客製 Tray 打樣會反覆?每一輪要確認什麼?
因為每次修改都可能帶來新的影響。格位調緊可以減少晃動,卻可能讓取件變困難;深度加深能增加包覆,也會改變成型與堆疊結果。每一輪按同一順序確認,才看得出修改是否有效:
- 核對零件、圖面與樣品版本是否一致。
- 零件是否晃動、卡料、翻轉,或碰到禁止接觸區。
- 依實際方式做人工、治具或設備取放測試。
- 疊放多盤,看外框定位、零件高度與搬運穩定性。
完成測試後,記下通過、未通過與尚未測到的項目。主要結構若已可用,下一輪只調整有問題的格位、間隙或取件位置,不必整盤重做。異常紀錄要寫清楚發生位置與動作:卡料是發生在放入還是取出,堆疊干涉又是從第幾層開始。只寫「不好用」,下一輪仍無法判斷該改哪裡。
如果產品版本、每盤數量或設備取放方式都變了,就不是局部修尺寸,而要重新檢查整體配置。
馬拉松企業的打樣時程最快為 5 個工作天,實際依模具複雜程度與材質而定。這段時間不包含整個開發流程,也不是量產交期。
為什麼樣品能用,量產後卻可能卡料?
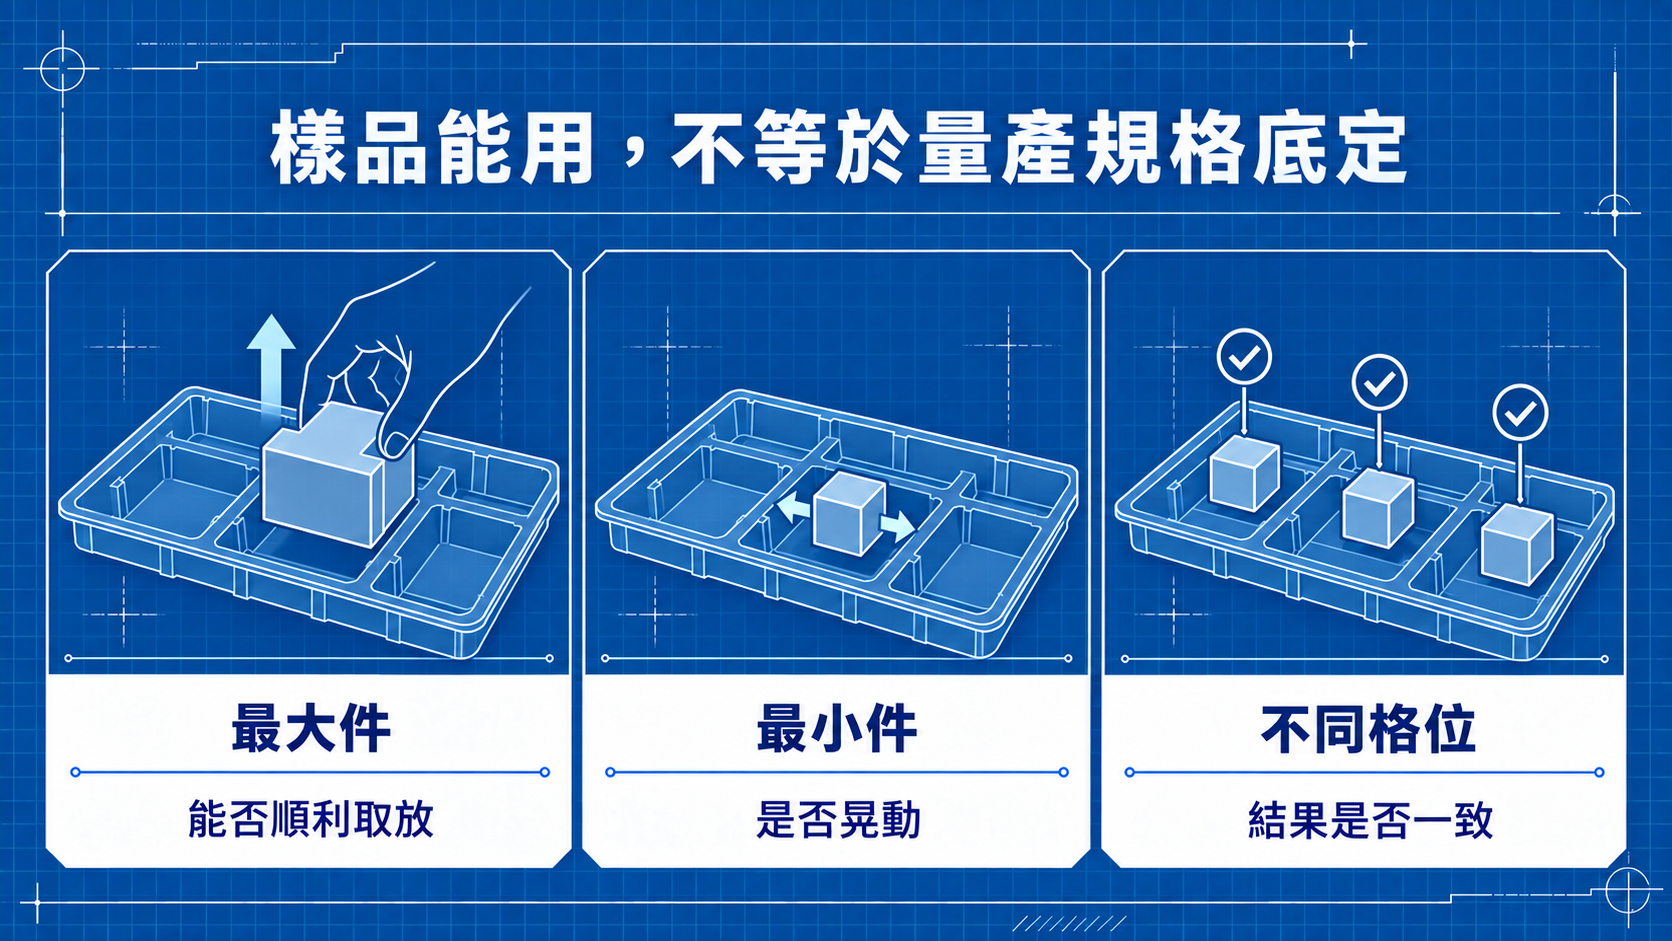
量產後卡料,通常是零件公差、Tray 成型變化與格位間隙疊加造成的。格位若只依單一樣品做得剛剛好,尺寸較大的量產零件可能放不進去;間隙留得太大,尺寸較小的零件又容易晃動。
產品有明確公差時,可用接近尺寸上、下限的零件測試。重點是確認最大件能否順利取放、最小件是否晃動,以及端子或外觀面有沒有碰觸。
除了格位,也要一起看 Tray 外框與裁切。單盤裝料正常,但如果外框尺寸或裁切位置有落差,放進周轉箱、設備或多層堆疊時仍可能出現偏移。同一盤有多個格位時,可抽查不同位置,分辨問題來自零件尺寸、局部成型偏差,還是整盤格位設定。
哪些環節最容易出現版本落差?
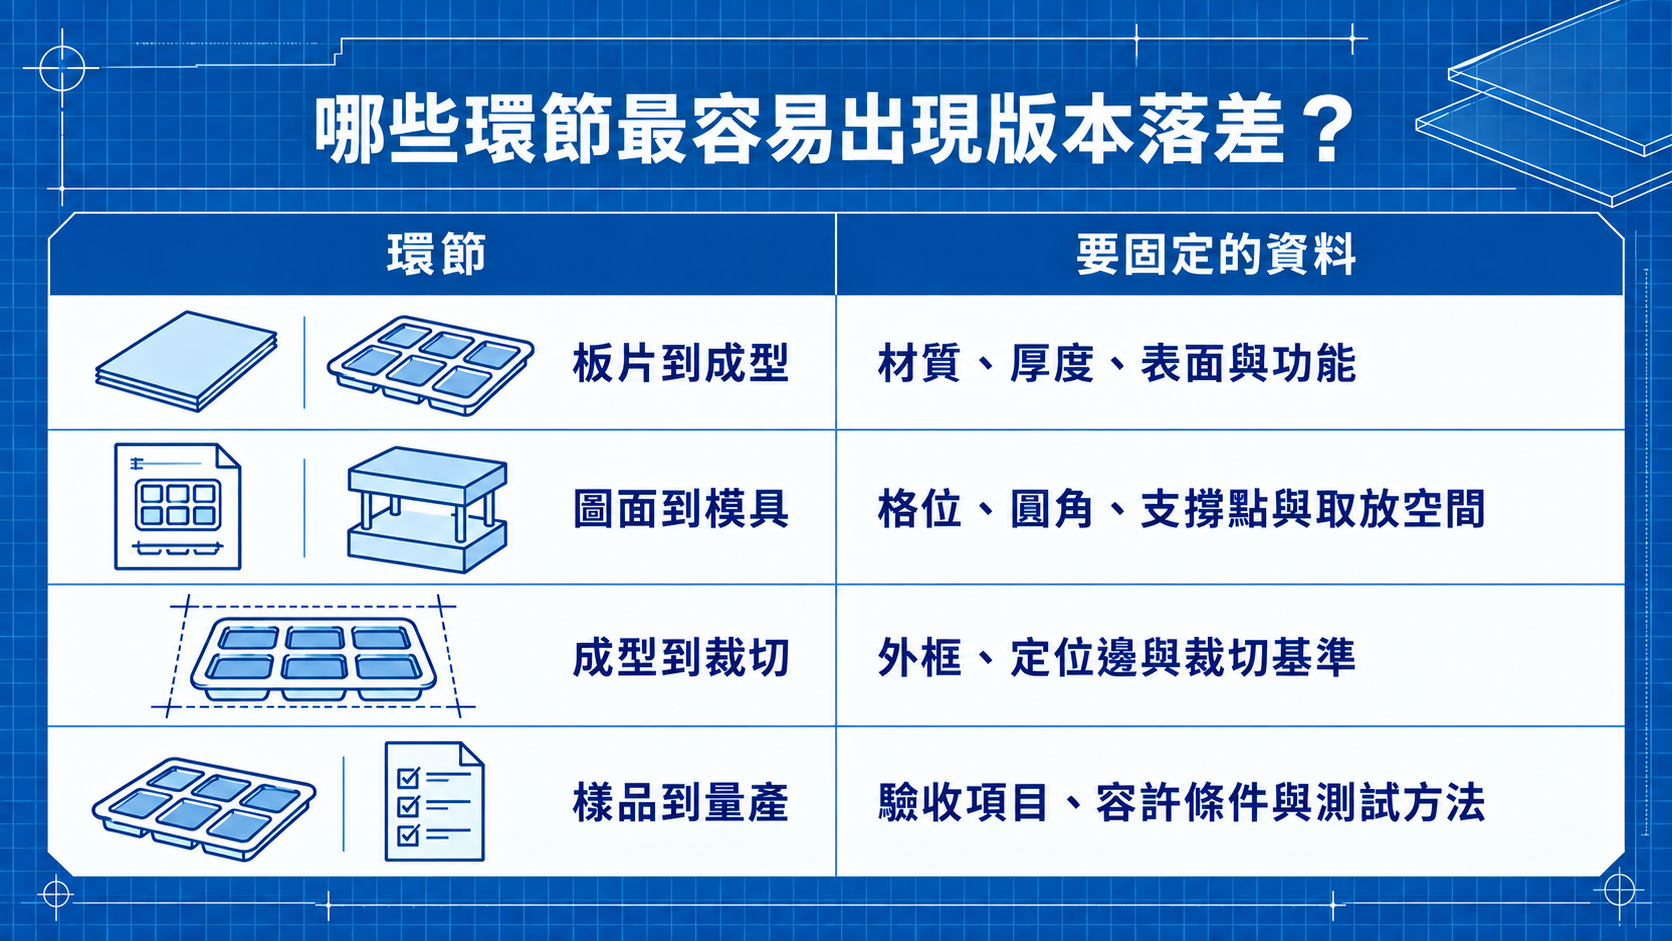
版本落差較容易出現在資料交接處。只要板片、模具、成型或裁切其中一段仍使用舊版條件,樣品看似修正,量產結果仍可能回到原來的問題。
| 環節 | 要固定的資料 | 常見問題 |
|---|---|---|
| 板片到成型 | 材質、厚度、表面與功能 | 試作和量產用不同條件 |
| 圖面到模具 | 格位、圓角、支撐點與取放空間 | 修改沒同步到模具版本 |
| 成型到裁切 | 外框、定位邊與裁切基準 | 單盤可用,堆疊或設備定位偏移 |
| 樣品到量產 | 驗收項目、容許條件與測試方法 | 只留下「樣品可用」的口頭結論 |
馬拉松企業的製程涵蓋板片、分條裁切、模具設計與真空成型;開發時仍應共用圖面版號、樣品編號與修訂紀錄。版本不能只看圖面日期,材料或成型條件調整後,也要同步標記在樣品紀錄,否則外觀相同的 Tray 很難判斷差異來自模具、材料還是製程。
出現異常時,該修改模具還是先調整成型條件?
不需要一出現問題就改模具。先分清楚是結構不對,還是圖面正確但成品沒有照預期成型。
格位、支撐或取件空間不對:回頭檢查模具
端子碰到盤底、格位位置偏移、手指或夾具無法取件,或 Tray 外框不符合設備,問題在結構,應回頭檢查模具設計。
圖面結構無誤,但成品有落差:先查材料與成型條件
圖面上的格位位置與尺寸若沒有問題,但成品仍有局部拉伸、變形或成型不足,可先檢查材料與成型條件,不必立刻改模。
修改前先確認異常是否重複發生。
若問題只出現在單一零件或某一批產品,先排除零件尺寸差異;若每盤都在同一位置出現,再修改模具或成型條件。
常見問題
Q1、客製 Tray 開發前需要先確定板片材料嗎?
不必先自行指定材料。先說明 Tray 用在什麼製程,以及是否有抗靜電、導電或耐熱要求,再和格位與成型深度一起確認。
Q2、樣品放得下,為什麼還不能直接當成量產規格?
因為單一樣品沒有涵蓋零件公差與 Tray 成型變化。量產前至少要確認尺寸上、下限的零件都能順利取放與堆疊。
Q3、圖面與實體樣品不一致時,該以哪個版本為準?
應由產品責任端確認哪個版本代表量產需求,再同步更新圖面、樣品編號與修訂紀錄。
Q4、打樣最快 5 個工作天,代表量產交期也是 5 個工作天嗎?
不是。打樣最快 5 個工作天,實際依模具複雜程度與材質而定;量產交期需在樣品與規格確認後另行確認。
若樣品可用、量產卻卡料,或每次產品改版都要重調格位,可提供最新版樣品或圖面、版本編號與異常位置。可先與我們確認問題可能在格位結構、模具或成型條件,再決定下一輪打樣方向。