泡殼選材與厚度怎麼定?透明度、成型深度與保護性解析
泡殼的材質與厚度會影響透明度、盤體剛性、成型效果及開合手感。產品越深、轉角越多,板片成型後的厚度分布也越容易出現差異;較重的產品則要留意底部、折線與支撐位置是否足以承受重量。
馬拉松企業位於桃園龜山,提供泡殼、內襯盤及真空成型客製製造。本文從產品外型、 PP 與 HIPS、板片厚度及開合方式,說明泡殼選材時較常遇到的判斷重點。
-
產品外型、重量及成型深度會影響材料拉伸與受力,原始板片厚度不等於成品各部位厚度。
-
PP 與 HIPS 的外觀及成型表現不同,材質要配合展示、支撐及開合用途。
-
增加厚度可改變盤體剛性,同時也會增加材料用量並影響成型與開合。
-
熱封、扣合與插卡需要不同的邊緣與固定結構,開合方式應在打樣前確認。
-
量產前要以完整包裝測試固定、開合、裝箱及搬運結果。
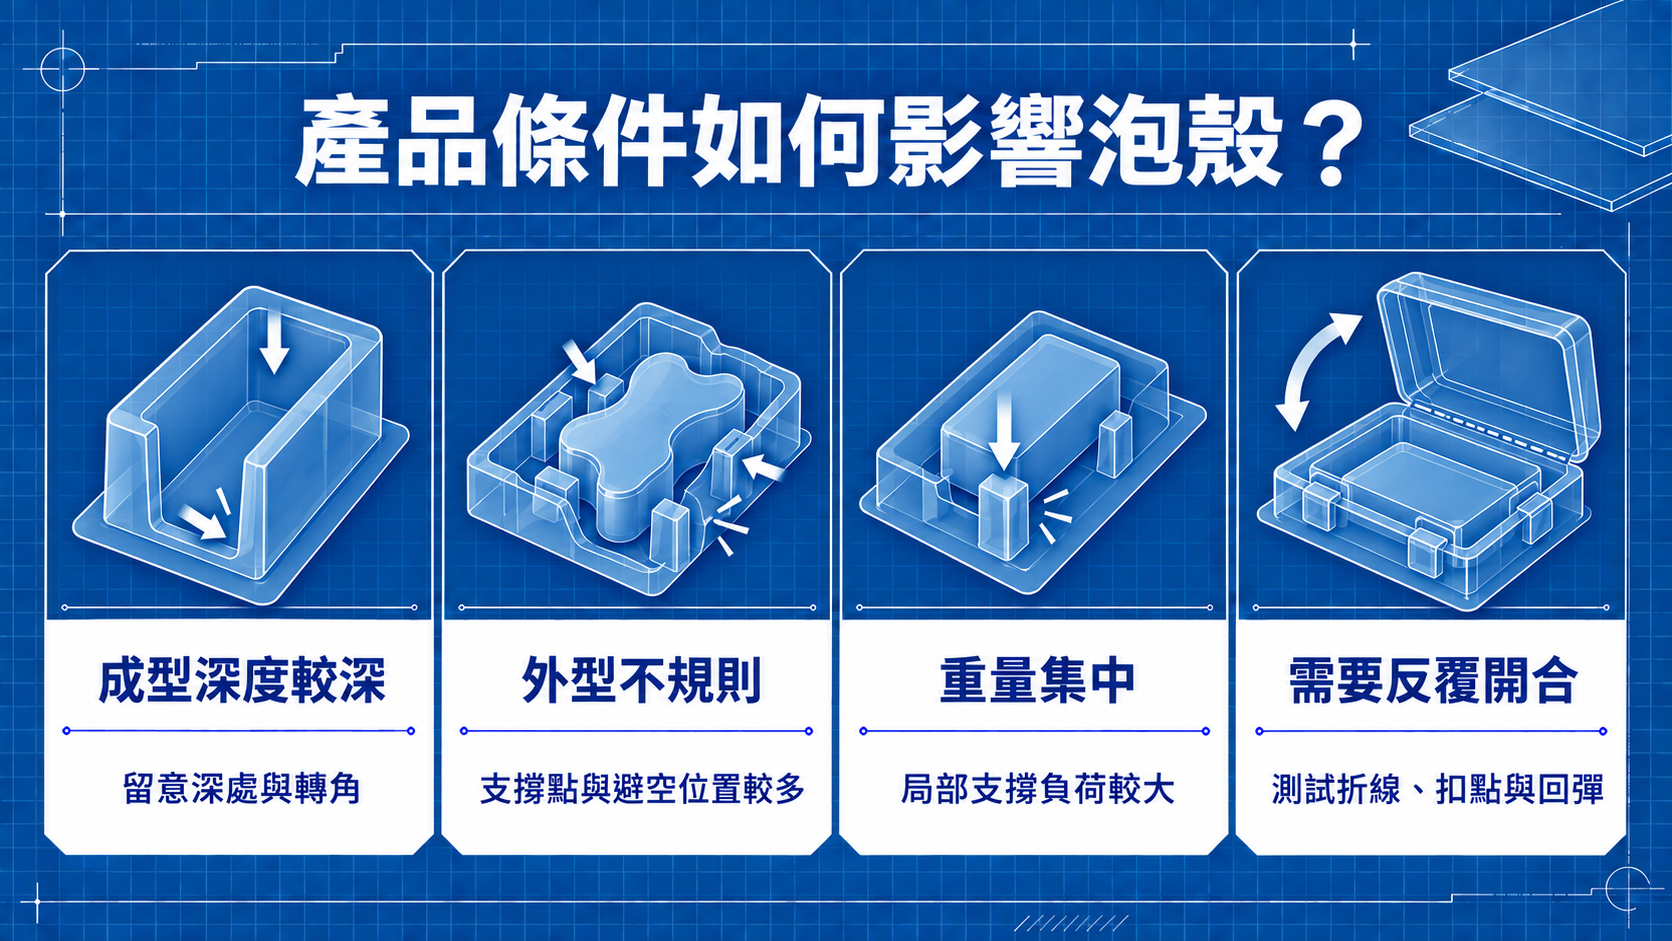
產品外型、重量與成型深度會怎麼影響泡殼選材?
泡殼在真空成型過程中,塑膠板片會隨模具輪廓拉伸。成型越深、轉角越集中,深處及轉角的材料分布越需要注意。
產品重量也會改變受力位置。同樣重量的產品,如果重量平均分布在盤底,和集中在凸點、尖角或小面積支撐點,對泡殼結構的要求並不相同。
| 產品條件 | 對泡殼的主要影響 |
|---|---|
| 成型深度較深 | 板片拉伸增加,深處與轉角需留意成型結果 |
| 外型不規則 | 支撐點與避空位置較多 |
| 重量集中 | 底部、折線或局部支撐區承受較大負荷 |
| 有突出或脆弱部位 | 泡殼輪廓需避開端點、外觀面或不可受壓區域 |
| 需要反覆開合 | 折線、扣點與回彈狀況需納入測試 |
例如同樣使用透明泡殼,淺型展示罩和深槽包裝的成型結果可能不同;較重的產品若集中由少數幾個位置承托,也可能需要調整底部輪廓或支撐結構。
PP 與 HIPS 有哪些差異?
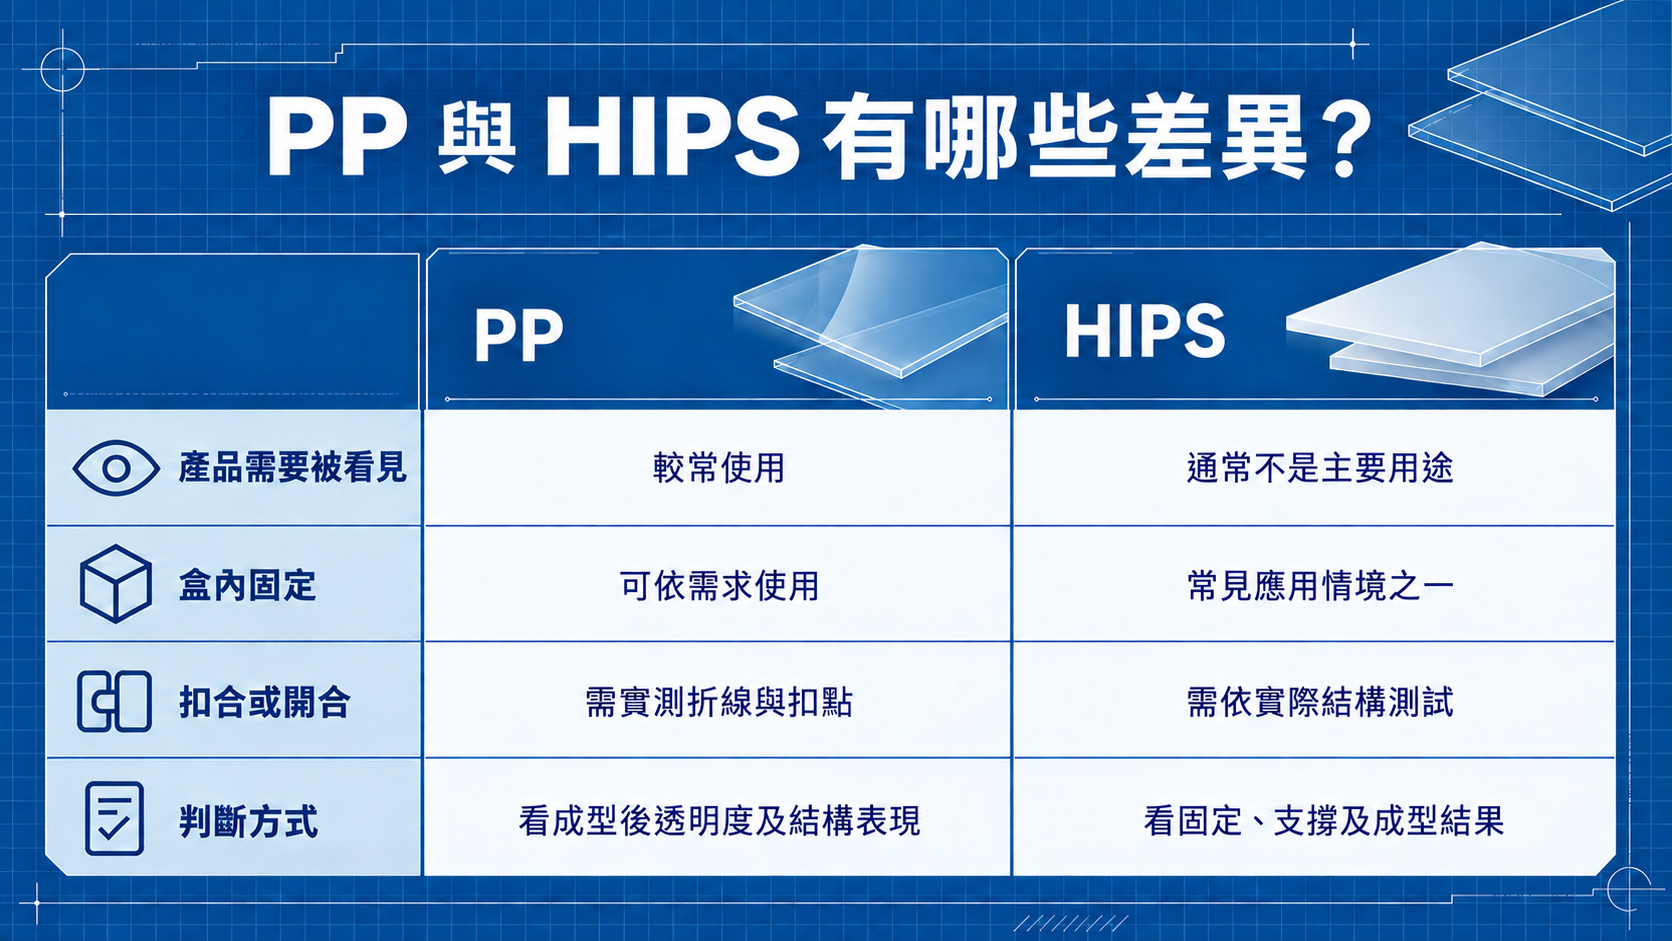
PP 與 HIPS 都可用於真空成型,但適合處理的包裝需求不同。
PP
PP 可用於需要看見產品內容物的包裝,也具有一定韌性。若結構包含折線、扣合或需要開啟,通常會連同成型後的手感與回彈一起測試。
透明度也應以成型後的實品判斷。板片本身看起來透明,經過拉伸、轉角與不同厚度分布後,實際視覺效果仍可能有所差異。
HIPS
HIPS 多用在不以高透明展示為主要需求的泡殼或內襯結構,可依產品固定、承托、遮蔽或盤體結構安排使用。
如果產品本身會放進紙盒,只需要泡殼固定位置,透明度的重要性通常較低,此時可將重點放在盤體結構與實際使用結果。
| 選材重點 | PP | HIPS |
|---|---|---|
| 產品需要被看見 | 較常使用 | 通常不是主要用途 |
| 盒內固定 | 可依需求使用 | 常見應用情境之一 |
| 扣合或開合 | 需實測折線與扣點 | 需依實際結構測試 |
| 判斷方式 | 看成型後透明度及結構表現 | 看固定、支撐及成型結果 |
材質名稱只能提供初步方向,最後仍需回到成型後的泡殼,檢查外觀、支撐及使用方式是否符合產品需求。
泡殼越厚,保護性就越好嗎?
不一定。增加板片厚度通常會讓盤體剛性有所變化,但產品保護效果還受到格位輪廓、支撐位置、成型深度與外盒配合影響。
例如產品在泡殼內仍會前後滑動,即使把板片加厚,刮傷或碰撞問題仍可能存在;若深槽轉角本身成型不足,也要從結構及成型條件找原因。
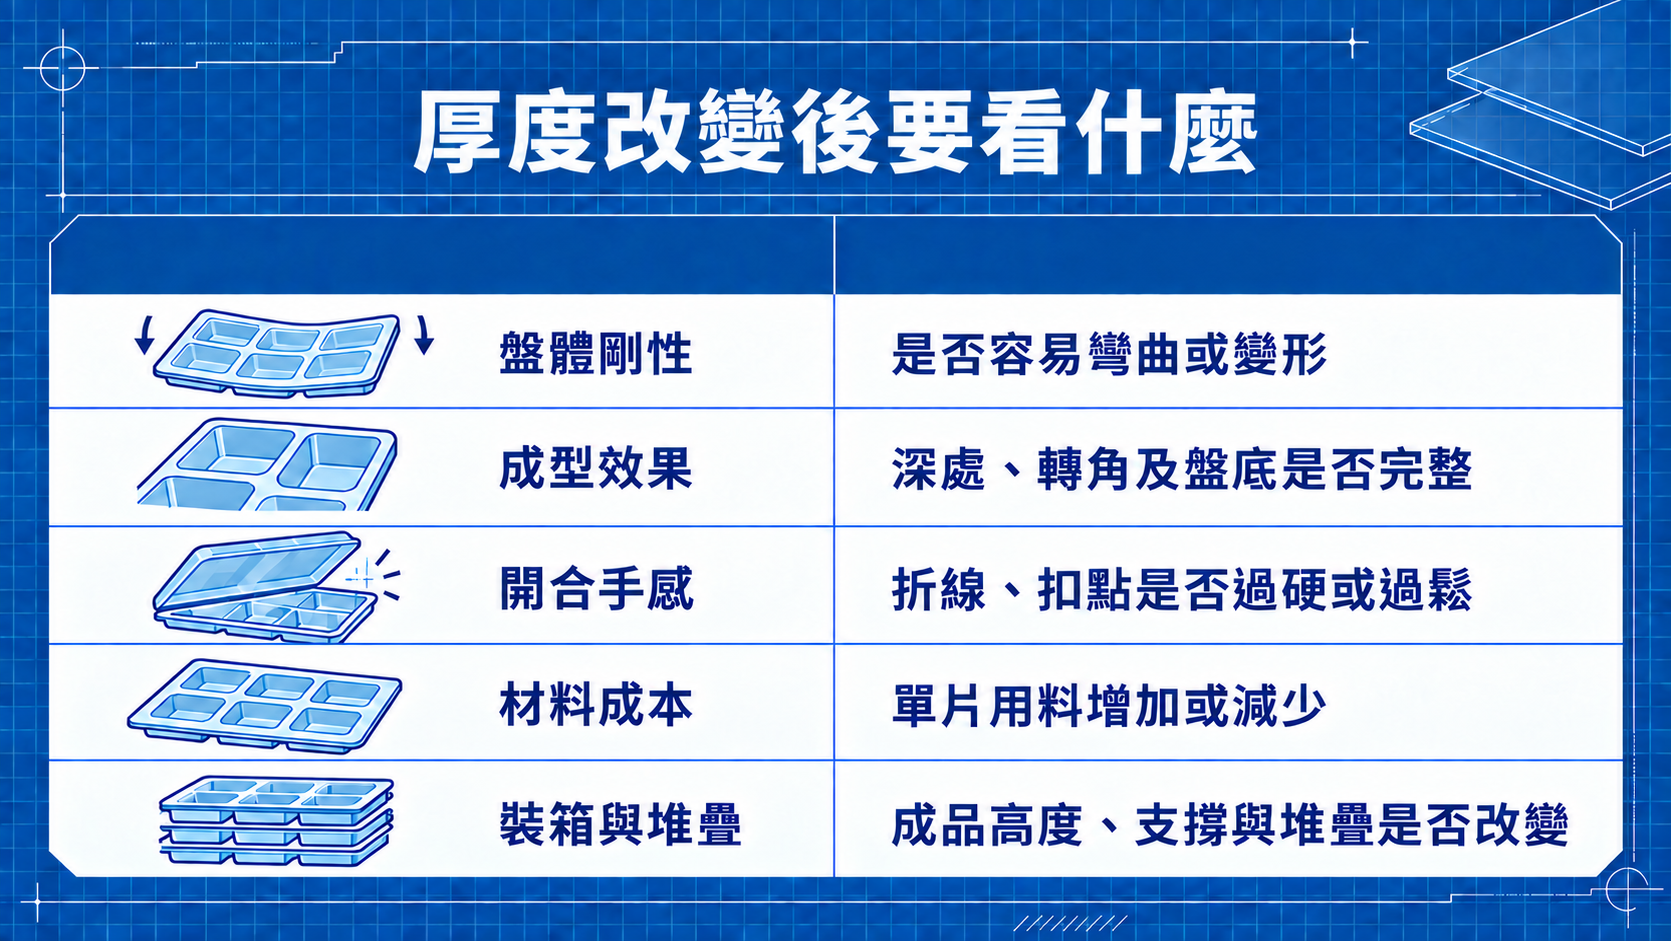
厚度調整同時會影響:
| 面向 | 厚度改變後要看什麼 |
|---|---|
| 盤體剛性 | 裝入產品後是否容易彎曲或變形 |
| 成型效果 | 深處、轉角及盤底是否完整 |
| 開合手感 | 折線、扣點是否過硬或過鬆 |
| 材料成本 | 單片用料增加或減少 |
| 裝箱與堆疊 | 成品高度、支撐與堆疊狀況是否改變 |
局部強度不足時,也不一定只能全面增加厚度。外框、支撐筋、格位輪廓或受力位置調整後,也可能改善盤體表現。
所以比較不同厚度時,最好使用相同產品與相同包裝條件測試,才能看出真正差異。
熱封、扣合與插卡會怎麼影響泡殼結構?
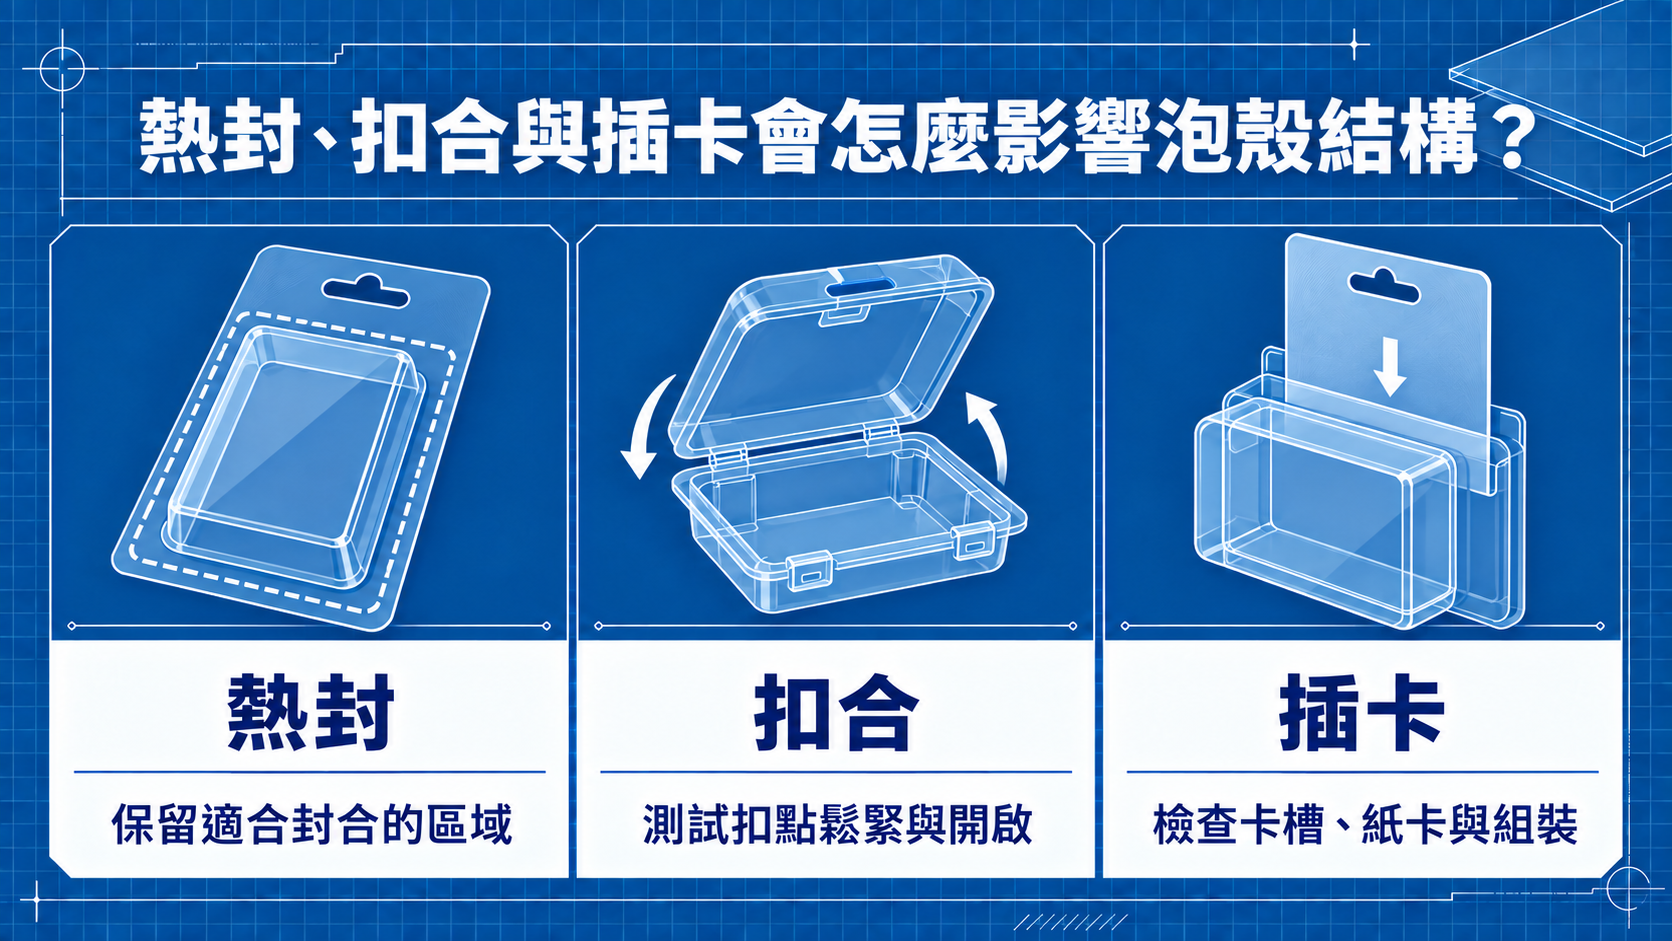
開合與封裝方式會直接影響泡殼邊緣、折線及固定位置。
熱封
熱封結構需要保留適合封合的區域,泡殼與搭配材料的尺寸也要能對應。
商品若採單片罩搭配紙卡,紙卡應和泡殼一起測試,避免泡殼完成後才發現封合範圍不足。
扣合
對折罩常使用扣點讓兩側閉合。
扣點太緊會增加開啟難度,太鬆則可能在搬運時自行張開。產品重量較大時,也要觀察閉合後扣點是否能維持穩定。
插卡
使用紙卡插入泡殼卡槽時,卡槽寬度、位置及紙卡厚度會影響組裝。
若卡槽太鬆,紙卡容易位移;太緊則會增加組裝困難。吊掛商品還要一起看吊孔、產品重量與整體重心。
開合方式一旦確定,泡殼邊緣與局部結構就會跟著改變,因此不適合等泡殼完成後才決定如何封裝。
泡殼打樣後,要看哪些結果才能進入量產?
打樣的重點在完整包裝組合,而非只看單一泡殼外觀。
產品、紙卡、外盒或其他配件都應依實際使用方式組裝,再檢查:
- 成型結果:深處、轉角、折線及盤底是否完整。
- 產品固定:產品放入後是否移動、卡住或壓到不適合受力的位置。
- 開合與封裝:扣點、熱封或插卡是否能正常組裝及使用。
- 外觀展示:需要透明的位置是否能清楚看見產品。
- 裝箱與搬運:完整包裝在堆疊、裝箱及搬運後是否變形或鬆脫。
如果樣品出現問題,記錄發生位置會比單純說「太軟」「太緊」更容易處理。
例如「左側扣點需要很大力量才能打開」、「產品裝箱後右下角泡殼下陷」,就能進一步判斷問題較接近厚度、結構或成型條件。
材料、厚度與泡殼結構在樣品階段確認穩定後,再進入量產,可以減少後續反覆修改。
常見問題
Q1、泡殼透明度越高,材料就越適合展示產品嗎?
不一定。除了透明度,也要看產品能否固定、泡殼成型是否完整,以及開合或封裝能否正常使用。
Q2、泡殼厚度可以直接照現有包裝製作嗎?
可以作為參考,但產品外型、重量與成型深度改變後,原本厚度的成型及受力結果也可能不同。
Q3、成型深度增加,為什麼要重新確認厚度?
板片在深度增加後會有更多拉伸,深處與轉角的材料分布會改變,因此需要以成品確認局部結構與承載結果。
Q4、泡殼局部太軟,一定要增加板片厚度嗎?
不一定。問題也可能出在支撐位置、外框、成型深度或局部結構,可透過樣品找出實際受力位置後再調整。
馬拉松企業提供透明泡殼、對折罩、單片罩、內襯盤及各類真空成型包裝客製,可依產品外型、展示方式、重量與包裝結構,討論材料、板片厚度及成型設計。
若已有產品樣品、圖面或現行包裝,也可作為材質與厚度調整的參考。如有泡殼選材、真空成型或客製包裝需求,歡迎與我們聯繫洽詢。